Сопла для лазерной сварки
Что такое сопло для ручной лазерной сварки
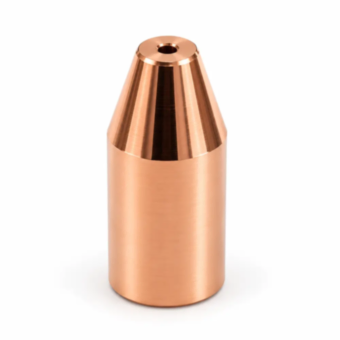
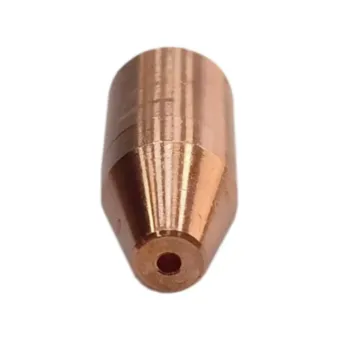
Сопло — сменная деталь сварочной головки, через которую лазерный луч направляется к месту соединения, а защитный газ подаётся в зону сварки. В исполнениях с подачей присадочного материала сопло также подводит проволоку к сварочной ванне. Деталь устанавливается на конце ручного пистолета и работает в непосредственной близости от заготовки, поэтому подвергается нагреву, загрязнению брызгами расплавленного металла и механическому износу.
Сопло — не просто насадка для изменения формы шва. Его геометрия, размеры и расположение каналов определяют доступ к месту сварки, направление подачи проволоки, защиту ванны газом и возможность выполнения конкретных соединений.
Задачи, которые решает сопло
- обеспечивает выход лазерного луча к месту сварки через предусмотренное конструкцией отверстие;
- направляет защитный газ в область сварочной ванны;
- задаёт положение и направление подачи присадочной проволоки;
- позволяет подвести головку к соединению под нужным углом;
- помогает выполнять наружные и внутренние углы, стыки и другие типы соединений;
- поддерживает необходимое расстояние между рабочей частью головки и заготовкой.
Не каждое сопло выполняет эти функции одинаково. Конструкция зависит от способа подачи проволоки и назначения.
Сопла для сварки без присадочной проволоки
При сварке без присадочного материала соединение формируется за счёт расплавления кромок самих деталей. Сопло выбирают по форме соединения, доступу к месту сварки, направлению подачи защитного газа и совместимости со сварочной головкой. Такой способ применяют, когда материалы и конструкция соединения позволяют получить необходимый шов без добавления металла. Отсутствие проволоки не означает, что подойдёт любое сопло: форма должна соответствовать головке и условиям выполнения шва.
Сопла для подачи одной проволоки
Исполнения для одной присадочной проволоки предназначены для сварки с одновременным подводом дополнительного металла в сварочную ванну. Проволока подаётся по одному направляющему каналу к месту плавления. Присадочный материал позволяет компенсировать зазор между деталями и формировать требуемую ширину и высоту шва в пределах выбранного режима. Такие сопла применяют при сварке стыков, угловых соединений и других швов, где технологией предусмотрено использование присадочного материала.
Важнейший параметр — диаметр проволоки. От него зависит размер направляющего канала, устойчивость подачи и совместимость сопла с подающим механизмом. Проволока должна проходить без чрезмерного сопротивления, заедания и заметного бокового люфта.
Сопла для подачи двух проволок
Конструкции для двух присадочных проволок предусматривают два отдельных направляющих канала, которые выводят обе проволоки к месту формирования шва. Двойную подачу используют, когда требуется увеличить количество присадочного металла, формировать более широкий шов или выполнять сварку с повышенным заполнением соединения. Результат зависит от толщины деталей, мощности лазера, скорости сварки, состава присадочного материала и настройки подачи.
Важное отличие от однопроволочного сопла: оно должно направлять две проволоки в заданное положение относительно друг друга и сварочной ванны. Поэтому такое сопло нельзя заменять обычным однопроволочным только потому, что резьба и наружный размер совпадают. При двойной подаче учитывают диаметр каждой проволоки, расстояние между направляющими каналами, положение проволок относительно лазерного луча и совместимость с механизмом подачи двух проволок. Двойная подача не означает, что для любой сварки она лучше одиночной: она оправдана, когда технологический процесс требует большего количества присадочного металла и оборудование рассчитано на такую работу.
Диаметр присадочной проволоки
Диаметр проволоки — один из основных параметров при выборе. Он измеряется в миллиметрах и должен соответствовать направляющему отверстию и конструкции сопла. В ручной лазерной сварке применяются проволоки разных диаметров, в том числе 0,8; 1,0; 1,2; 1,6 и 2,0 мм. Доступные размеры зависят от сварочной головки и механизма подачи.
При работе с одной проволокой учитывают её фактический диаметр. При работе с двумя проволоками учитывают диаметр каждой из них: например, двойная подача проволоки диаметром 1,2 мм означает использование двух проволок по 1,2 мм, а не одной проволоки диаметром 2,4 мм.
Направляющее отверстие должно быть немного больше диаметра проволоки, чтобы она свободно проходила. Слишком большое отверстие приводит к излишнему люфту, колебаниям проволоки и нестабильному положению её конца относительно сварочной ванны. Если диаметр проволоки меняется, необходимо проверить, подходит ли прежнее сопло. При несовпадении размеров требуется заменить его на исполнение, рассчитанное на новый диаметр. Для двойной подачи также проверяют соответствие сопла, направляющего обе проволоки, и рабочего сварочного сопла.
Формы сопел и их назначение
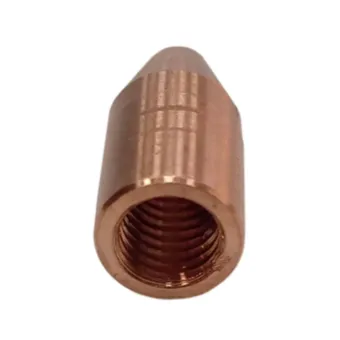
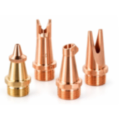
Сопла имеют металлический корпус с крепёжной частью и рабочим концом, обращённым к месту сварки. Внутри предусмотрены проход для лазерного луча и газовые каналы, а в исполнениях для подачи проволоки — также направляющие отверстия для одной или двух проволок. Внешний вид определяется назначением.
- Прямые сопла имеют относительно прямую рабочую часть. Подходят для сварки в местах, где головку можно подвести непосредственно к соединению без значительных ограничений по пространству.
- Угловые сопла имеют изогнутую или наклонную рабочую часть. Их используют для доступа к соединениям, расположенным под углом, в углублениях и других труднодоступных местах.
- Сопла для наружных углов предназначены для работы вдоль внешнего углового соединения. Форма помогает расположить рабочую часть относительно обеих соединяемых поверхностей.
- Сопла для внутренних углов применяют при сварке в месте схождения поверхностей, образующих внутренний угол. При выборе особенно важно проверить, позволяет ли форма приблизить головку к соединению без столкновения с деталями.
- Сопла для широкого шва рассчитаны на формирование более широкого сварного валика при соответствующем способе ведения головки и настройке оборудования. Конкретная ширина шва определяется не только соплом, но и колебанием луча, скоростью сварки и другими параметрами процесса.
- Сопла для одной проволоки имеют один направляющий канал для присадочного материала.
- Сопла для двух проволок имеют два направляющих канала, рассчитанных на одновременную подачу двух присадочных проволок.
Внешне похожие сопла могут различаться внутренними каналами, диаметром отверстий, длиной, углом рабочей части и креплением. Поэтому выбирать их только по внешнему сходству нельзя.
Как подобрать сопло под задачу
Подбор следует начинать не с внешнего вида детали, а с задачи сварки и устройства оборудования. Сначала определяют, требуется ли сварка без присадочного материала, с одной проволокой или с двумя. Это определяет конструкцию направляющих каналов и исключает несовместимые варианты. Затем устанавливают тип соединения: стыковое, наружное угловое, внутреннее угловое или другое. По этому признаку выбирают форму рабочей части — прямую, угловую или специальную.
Если применяется проволока, необходимо знать её диаметр. Для двойной подачи указывают диаметр каждой из двух проволок. Также проверяют, предусмотрены ли в конструкции отдельное направляющее сопло и отдельное рабочее сварочное сопло. Следующий шаг — проверка совместимости с ручной сварочной головкой: крепление, резьба, длина, наружный размер и расположение внутренних каналов. Сопла с одинаковой резьбой не обязательно взаимозаменяемы: они могут отличаться внутренним устройством и назначением.
В завершение проверяют материал заготовки, толщину деталей, доступ к месту сварки и требуемую форму шва. После установки выполняют пробную сварку на подходящем образце и оценивают устойчивость подачи проволоки, защиту сварочной ванны и внешний вид соединения.
Обслуживание и замена
Сопло необходимо регулярно осматривать и очищать, поскольку загрязнение рабочего конца и направляющих отверстий ухудшает качество сварки. Перед обслуживанием оборудование останавливают, исключают случайное включение лазера и дают рабочей части остыть.
- удалять налипшие брызги металла способом, разрешённым изготовителем;
- проверять чистоту выходного отверстия и газовых каналов;
- проверять направляющее отверстие на наличие загрязнений и заусенцев;
- убеждаться, что проволока проходит свободно и не заедает;
- осматривать рабочий конец на наличие деформаций, трещин и следов перегрева;
- проверять крепление и отсутствие повреждений резьбы;
- при двойной подаче проверять оба направляющих канала отдельно.
Не следует прочищать отверстия инструментом, который может изменить их диаметр или повредить внутреннюю поверхность. Нельзя стачивать рабочий конец без предусмотренной изготовителем процедуры: изменение геометрии может нарушить направление подачи проволоки или защитного газа. После очистки сопло устанавливают обратно, проверяют надёжность крепления и выполняют контрольную сварку.
У сопел для ручной лазерной сварки нет единого срока службы. Продолжительность работы зависит от материала и толщины заготовки, интенсивности сварки, режима подачи проволоки, количества брызг, качества обслуживания и состояния самого сопла. Ориентироваться следует не только на календарный срок или число часов, но и на фактический износ.
Сопло следует заменить, если отверстие стало заметно шире или потеряло правильную форму; проволока начала заметно колебаться в направляющем канале; проволока заедает, хотя механизм подачи и сама проволока исправны; рабочий конец деформирован или повреждён; загрязнения невозможно удалить без повреждения поверхности; нарушена равномерность подачи защитного газа; появились дефекты сварки, связанные с повреждением или износом сопла.
Для направляющих сопел особенно важно контролировать увеличение диаметра отверстия. Даже небольшое увеличение зазора может ухудшить устойчивость подачи проволоки. Если проволока начинает вибрировать, отклоняться от заданного положения или подаваться рывками, необходимо проверить сопло, канал подачи и приводной механизм. Не следует продолжать работу с повреждённым соплом только потому, что проволока ещё проходит через него. Нарушение положения проволоки или подачи защитного газа может приводить к нестабильному формированию шва.